UNTUK PERUSAHAAN ANDA, KAMI MELAYANI : 1. TRAINING MANUAL SOLDERING SKILL ; 2. TRAINING QC CIRCLE DAN QC FOR MANUFACTURING ; 3. TRAINING FOR PRODUCTION SYSTEM; 4. TRAINING APLIKASI DAN KETRAMPILAN ELEKTRONIKA . HUBUNGI KAMI DI ZAENALFADLY3@GMAIL.COM ATAU FADLY.ZAENAL@YAHOO.COM ATAU DI 085718729631
Tampilkan postingan dengan label PCB Assembly. Tampilkan semua postingan

Kamis, 24 Januari 2013

Reflow process menggunanakan solder Sn-Ag-Cu

1.       Reflow Process condition use Sn-Ag-Cu
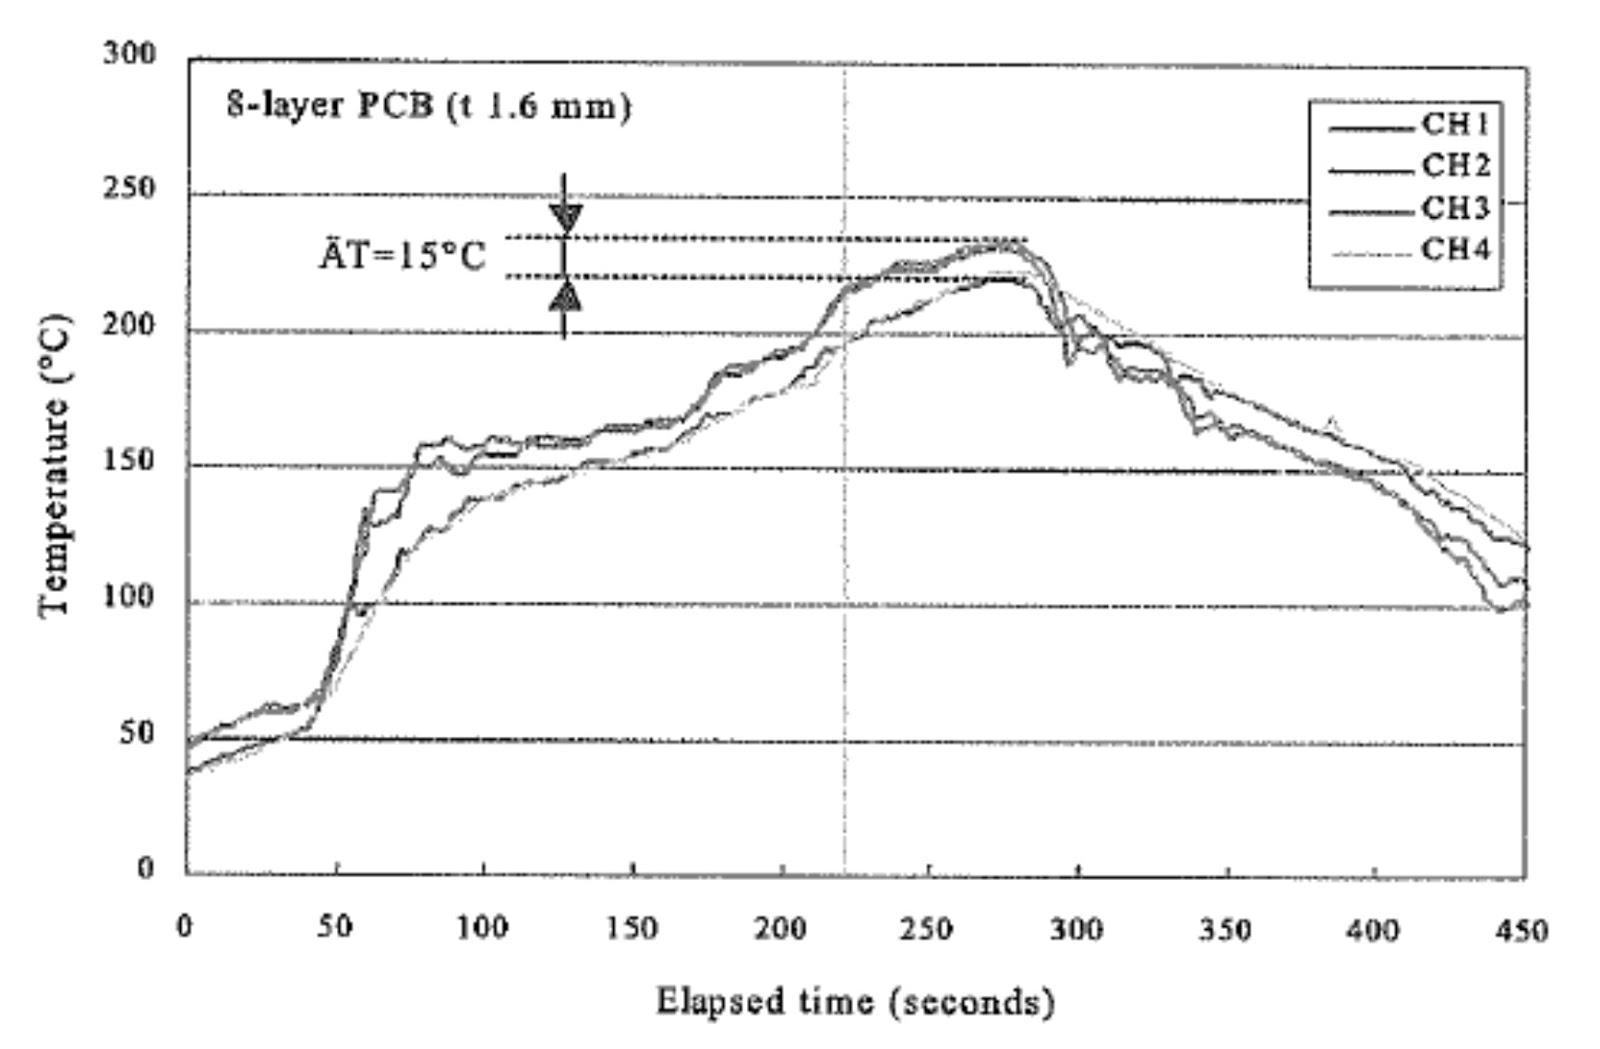
Dengan menganggap bahwa melting point Alloy Sn-Ag-Cu adalah 217 ~ 220 oC, agar temperaturenya merata ke seluruh komponen di PCB, maka temperature di setting ke 220oC agar solder masih dalam kondisi cair selama kira2 30 sec. Contoh temperature profile adalah spt gambar dibawah.

2.       Sifat mounting dari Sn-Ag-Cu
a.       Kondisi kemampuan reflow soldering  pada  ruang udara
Solder Sn-Ag-Cu di evaluasi ketika digunakan pada lead plating Sn90Pb10  dan Sn98Pb2. Dalam solderability (wetting characteristic ) kedua jenis plating hasilnya sama dan tisak ada permasalahan praktis dalam kemampuan inspeksi.


b.      Kondisi dari area yang tersolder
Pada saat proses soldering dengan menggunakan Sn-Ag-Cu, intermetallic compound layer ( CuSn layer ) terbentuk disekitar land.Hal ini sama persis yang terjadi pada Sn63 Pb37 solder. Hal ini membuktikan sebuah ikatan solder yang bagus telah terbentuk.  Selain itu composisi microstructure AgSn juga terlihat pada area yang tersolder. Komposisi microstructure ini tidak akan rusak pada temperature yang tinggi dan structurenya akan memperkuat sifat mekanisnya. Jadi inilah bahan yang tepat untuk meningkatkan reliabilitas solder.


c.       Evaluasi Bonding strength
Kelelahan thermal pada area yang tersolder akan dievaluasi dalam 3 solder alloy: Sn-Ag-Cu, Sn63Pb37 dan Sn-Ag-Cu-Bi solder sebagai refferensi. Temperature cycle test diberlakukan kemudian dilanjutkan dengan bonding strength test.
Hasilnya adalah Bonding strength Sn-Ag-Cu solder pada pin QFP yang tersolder lebih besar dari Sn63Pb37 atau Sn-Ag-Cu-Bi. Jadi Sn-Ag-Cu performance mempunyai reliability bonding yang sesuai dengan yang diharapkan.

d.      Kondisi bonding strength  setelah temperature cycle test
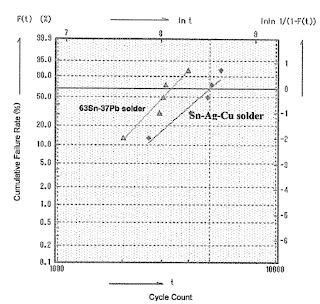
Hasil evaluasi membuktikan bahwa Sn63Pb37 solder lebih cenderung untuk crack dibandingkan Sn-Ag-Cu solder. Tidak ada perubahan yang besar dari microstructure Sn-Ag-Cu setelah temperature cycle test.
Jadi Sn-Ag-Cu solder mempunyai kemampuan lebih tinggi dalam kekuatan kelelahan mekanis dibandingkan Sn63Pb37.


3.       Sifat mounting dari berbagai komposisi alloy Sn-Ag-Cu
Berikut adalah hasil evaluasi karakteristik Sn-Ag-Cu karena perbedaan jumlah Ag dan Cu.

a.       Kemampuan reflow soldering dari berbagai type Sn-Ag-Cu
Hasil evaluasi membuktikan bahwa wettability solder sama dalam berbagai komposisi Sn-Ag-Cu. Artinya adalah segala komposisi Sn-Ag-Cu menghasilkan solder dengan wettability yang bagus.

b.      Evaluasi bonding strength
Dengan komposisi yang berbeda, reliability bonding strength dievaluasi. Hasil dari evaluasi ini membuktikan bahwa bonding strength Sn-Ag-Cu lebih besar atau sama dengan bonding strength Sn63Pb37 setelah temperature cycle test.

4.       Karakteristik mounting Sn-AG-Cu pada berbagai temperature reflow
Hasil evaluasi membuktikan bahwa wettability solder tidak berubah secara signifikan dengan adanya perubahan temperature reflow. Demikian juga bonding strength sangat bagus walaupun temperature reflow berubah ubah.
5.       Penggunaan temperature reflow pada manufacturing
Variasi temperature pada PCB harus dijaga dibawah +/- 10oC. Hasil pemeriksaan pada PCB berbagai posisi didapatkan bahwa beda max reflow adalah 15oC.

6.       Control temperature reflow dan dipp solder
Jika PCB mengalami process reflow dan kemudian dilanjutkan dengan dipp solder, lifting lead atau crack atau remelting bisa terjadi. Pada saat reflow, terbentuk alloy layer yang mempunyai melting point lebih rendah dari Sn-Ag-Cu solder.
Pada saat dipp solder, alloy layer tadi mengalami kontak langsung atau tidak langsung dengan wave solder. Sehingga dengan melting point yang lebih rendah dari Sn-Ag-Cu, maka beberapa bagian dari area yang tersolder selama reflow mengalami re-melting.
Dari hasil evaluasi, didapatkan bahwa remelting bisa dicegah apabila temperaturenya dibawah 150 oC.

7.       Reliability solder joint pada Array Package ( BGA , CSP Chip scale Package )
Temperature cycleing dilakukan selama reliability test yang dipercepat. Hasil pengujian dimasukkan pada Coffin mansion model, sebuah formula yang sering digunakan untuk mendapatkan lifetime kelelahan thermal dari solder joint da untuk menghitung reliability solder joint. Hasil evaluasi menunjukkan bahwa reliability Sn-Ag-Cu adalah sama tau lebih bagus dari Sn63Pb37.
Diperkirakan bahwa reliability dan lifetime solder joint untuk Sn63Pb27 adalah 12 tahun sedangkan pada Sn-Ag-Cu diperkirakan sekitar 14 tahun.


Lead free dalam PCB Assy

1.       Latar belakang informasi lead free solder
Jantung dari peralatan elektronika terletak pada satau atau lebih komponen elektronika yang terintegrasi dan terhubung dalam satu rangkaian oleh suatu solder. Jika peralatan elektronika tsb sudah tidak dgunakan lagi, maka biasanya peralatan tersebut di buang atau dikubur dalam tanah sebagai sampah industry.
Menurut laporan yang di issue oleh USA, timbunan  sisa sisa peralatan electronic adalah salah satu penyebab dari terkontaminasinya air tanah yang bisa berakibat pada tingginya kadar timbal (Lead/Pb) dalam darah manusia khususnya anak anak sekolah. Sekalipun Lead tidak dimasukkan sebagai  bahan illegal di Negara seperti japan, Europe memberikan keputusan bahwa lead sebagai salah satu bahan yang dilarang digunakan dalam peralatan elektronika di eropa mulai 2008. ROHS adalaha keputusan yang disampaikan oleh parlemen Europe dan dibentuknya sebagai dewan pada pelarangan penggunaan bahan bahan berbahaya tertentu dalam peralatan elektronika.
Karena itulah banyak perusahaan yang sudah memastikan commitment untuk melindungi global environment dengan membuat process PCB assembly secara total lead free. Dan Hasilnya adalahtelah berkembang tekhnik soldering menggunakan lead free untuk mencapai realibility yang lebih tinggi dibandingkan penggunaan solder convensional eutectic Sn63Pb37 solder.


2.       Methoda penghapusan Lead
Thema yang diambil dalam penelitian dan pengembangan untuk kebijakan penghapusan lead free adalah sbb:
a.       Mendapatkan bonding strength karakteristik yang sama atau lebih kuat dari yang sekarang ini digunakan yaiyu eutectic solder Sn63Pb37
b.      Memaksimumkan kemungkinan penggunaan peralatan/mesin yang masih ada di produksi dan mendalami technology yang berkembang
c.       Memastikan technology soldering dibawah pengaruh kondisi ruang udara.
Dalam pemilihan bahan untuk alloy, harus diperhatikan dalam hal kemampuan machine ( sifat2 kelelahan thermal ), kemampuan pengoperasian ( soldering performance ) dan kemampuan dilihat secara visual . Ketiga hal tersebut diatas adalah dasar untukemncari bahan, sehingga akhirnya didapatlah bahan bahan yang akan dilakukan penelitian :
-          Solder Alloy Sn-Ag ( type1 : ditambahkan Cu tanpa Bi; type2: ditambahkan Cu+sedikit Bi; type3: ditambahkan Cu + lebih banyak Bi )
-          Solder Alloy Sn-Cu
-          Solder Alloy Sn-Zn
-          Solder Alloy Sn-Bi
Hasil penelitian menghasilkan kombinasi pemakaian solder berdasarkan prosess sbb:
Process
Bentuk solder
Solder Alloy
Melting point
Reflow
Solder Pasta
Sn-Ag-Cu
217 ~ 220 Oc
Wave solder
Solder Bar
Sn-Cu
227 oC
Manual soldering
Solder wire
Sn-Ag-Cu
217 ~ 220 oC


Jumat, 11 Januari 2013

Rusaknya solder pot karena lead free

Rusaknya solder pot dengan pemakaian Lead free solder
Seperti yang sudah diketahui bahwasanya lead free menyebabkan terkikisnya solder pot lebih besar ketimbang pemakaian eutectic solder. Erosi dan kerusakan yang terjadi pada solder pot berada  di daerah:
-          Sekitar bagian sambungan solder pot
-          Fin ( baling-baling ) motor
-          Sekitar gate keluar masuknya solder pada duct
-          Batas permukaan solder cair pada dinding solder pot
-          Dll
Penyebab rusaknya solder pot ini dapat dipilah menjadi 2 hal yaitu:
1.       Kelelahan(fatigue) dan kerusakan mekanis
2.       Erosi.
Untuk kelelahan mekanis, biasanya terjadi pada heater dan daerah sekitar sambungan solder pot yang mengalami proses welding. Heater dan solder pot memiliki thermal expansion coefficient yang berbeda. Sehingga saat dilakukan soldering, strain force ( gaya tegang) terkonsentrasi pada sambungan dan menyebabkan kerusakan pada bagian tsb. Pemakaian lead free Sn-Ag-Cu dengan melting point ( sekitar 218 oC ) yang lebih tinggi dibandingkan eutectic solder  Sn-Pb  dg melting point 183 oC menybabkan gaya tegang yang lebih tinggi. Sehingga besar kemungkinan lead free menyebabkan kelelahan mekanis lebih tinggi.
Penanganan kelelah mekanis bisa dilakukan dengan cara Heater tidak disambungkan ( dengan welding ke solder pot ). Tetapi dengan cara membiarkan heater terapung didalam solder cair.

Untuk masalah erosi, kerusakan terjadi pada bagian fin ( baling-baling motor ), gate keluar masuk solder pada duct, sebagian dari bagian bengkok didalam duct, heater dan daerah sekitar sambungan antara heater dan solder pot. Jika fin mengalami erosi, maka flowing wave solder akan melemah yang berakibat kurang mulusnya proses soldering. Baling2 motor yang rusak juga mengalami ketidakseimbangan rotasi, dan ada kemungkinan  fin/baling baling akan terlepas dari shaft/tangkainya.
Sebenarnya erosi ini telah diketahui sekitar 20 tahun yang lalu dimana telah terjadi erosi pada coating pot yang terbuat dari stainless steel . Jika digunakan Sn-Ag solder dan dilakukan pada temperature 400 oC, pada coating akan terjadi erosi. Dan saat itu telah diketahui bahwa lifetimenya sekitar 2 tahun. Untuk memperpanjang lifetime, maka coating material diganti dari stainless steel  SUS304 ke SUS 316. Sehingga lifetime beberapa kali lipat. Perbedaan antara SUS304 dan SUS316 terletak pada keberadaan Mo ( Molibden ) sekitar 23% pada SUS316. Pada SUS 314 : Fe-18%Cr-8%Ni dan SUS316 : Fe-18%Cr-12%Ni-2.5Mo
Pada kebanyakan perusahaan elektronik, mereka tidak melakukan perubahan apapun pada solder pot dan langsung mengaplikasikannya pada lead free solder dengan temperature yang lebih tinggi dari eutectic solder. Akibatnya dalam beberapa bulan saja, erosi solder pot terjadi dan tidak bisa digunakan lagi.
Guncangan akibat flowing menyebabkan hilangnya lapisan oksida dari stainless stell. Bagian permuakaan akan cepat larut ke solder cair dan dinding jadi ter expose. Maka atom lead free solder akan menyebar pada bagian permukaan yang terexpose tsb dan membentuk alloy. Campuran alloy ini bersifat rapuh atu retas dan mudah lepas, larut ke solder cair. Inilah terjadinya erosi.
Untuk erosi yang terjadi pada daerah dengan flow solder yang lemah seperti heater dan celah pada solder pot, penyebabnya  adalah korosi oleh flux. Saat proses dipping, flux yang menempel pada pCB akan jatuh dan mengalir kesolder cair. Flux akan bertumpuk didaerah sekitar batas permukaan solder cair pada dinding solder pot dan flux tsb akan menyingkirkan lapisan oksida dari stainless steel tempat dimana flux tsb mengumpul dan menempel. Hilangnya lapisan oksida ini menyebabkan permukaan stainless steel menjadi ter-expose dan sedikit demi sedikit larut kedalam solder cair.
Penyelesaian untuk masalah erosi adalah dilakukan pelapisan permukaandengan menggunakan coating Ni-Cr pada bagian yang mudah mengalami erosi atau pada seluruh solder pot.
Untuk meningkatkan wetting dari Lead free solder terhadap Papan PCB, perusahaan elektronik memilih flux yang lebih powerful. Seperti yang sudah diketahui bahwa spread factor Sn-Ag Cu hanyalah sekitar 77 %. Dan wetting Lead free lebih lemah 3.5 kali dibandingkan  Eutetic solder. Flux yang powerful ini akan lebih cepat pula dalam menghilangkan oksida pada permukaan stainless steel.


Permasalahan dipping solder

Permasalahan prosess  dipping soldering
1.       Foam fluxer prosess
a.       Ketinggian foaming yang terlalu rendah
Tentu akan terjadi ketidak seragaman jumlah flux yang menempel pada PCB. Sehingga terdapat bagian PCB yang bersentuhan dengan flux da nada yang tidak bersentuhan dengan flux. Penyebabnya adalah sbb:
-          Tekanan udara untuk foaming terlalu rendah, sehingga harus diadjust menjadi  sekitar 0.2kg/cm2
-          Berat jenis flux ( SG Factor ) rendah, maka harus diadjust ke  0.81 ~ 0.83
-          Posisi fluxer pot rendah, maka harus diadjust ketinggiannya dengan nut adjustment.
Akibat yang terjadi : Bridge solder, Icicles solder ( seperti tanduk )
b.      Ketinggian foaming  yang terlalu tinggi
Flux bisa naik sampai kepermukaan atas PCB sehingga mengenai komponen PCB. Tentu flux ini akan mengotori connector ( mengganggu konnectivitas electric ) dan fuse .
Penyebabnya adalah sbb:
-          Tekanan udara untuk foaming terlalu tinggi, jadi harus diturunkan ke sekitar 0.2kg/cm2
-          Berat jenis terlalu tinggi, harus di adjust ke 0.81 ~ 0.83
-          Posisi fluxer pot tinggi, harus di adjust dengan nut adjust
Akibat yang terjadi : terganggunyan aliran listrik diantara komponen, bisa menyebabkan no connection atau short circuit
c.       Ukuran foam/busa yang terlalubesar
Hal ini juga menyebabkan ketidak seragaman jumlah flux yang menempel.  Saat busa  bersentuhan dengan papan PCB, maka busa itu pecah. Semakin besar ukuran busa, maka kemungkinan terjadinya ketidak seragaman jumlah flux makin besar. Penyebabnya sbb:
-          Pipa foaming fluxer rusak
-          Tekanan udara fluxer terlalu tinggi, harus diadjust sekitar 0.2kg/cm2
-          Berat jenis SG factor terlalu tinggi, harus diadjust k sekitar 0.81 ~ 0.83

Akibat yang terjadi : Bridging dan icicles
d.      Deretan busa tidak dalam keadaan horizontal
Hal ini juga menyebabkan ketidak seragaman jumlah flux yang menempel. Penyebabnya adalah fluxer pot tidak horizontal, jadi harus di re-adjust. Caranya : tekanan udara dibuat minimum, kemudian dinaikkan sedikit demi sedikit dan dikonfirmasi bagian foam yang keluar lebih dahulu. Foam yang pertama kali keluar adalah bagian yang paling rendah. Selanjutnya ketinggian di adjust dengan nut adjust.
e.      Berat Jenis ( SG factor ) rendah
Hal ini berkibat pada menurunnya kemampuan flux untuk menyingkirkan oksida logam. Semakin rendah SG factor, maka bahan activator ( halogen ) juga makin menipis. Sehingga cleaning activity dari flux menurun. Jika SG factor <0.79, maka bridge dan icicles akan sangat ekstrim. SG yang tepat adalah 0.81 ~ 0.83
f.        SG factor tinggi
Flux banyak mengandung air. Karena air memiliki berat jenis yang lebih besar dari flux ( karena lebih dari 80% flux adalah solvent IPA dengan berat jenis yang lebih rendah dari air ), mka jika terserap flux, berat jenis flux akan bertambah. Pdahal yang terjadi sebenarnya adalah flux diencerkan oleh air. Air tersebut masuk dari kandungan uap air diudara, maupun udara yang dipompa untuk menimbulkan foaming pada flux.
Air ini akan menjadi gas saat pross dipping, dimana solder cair saat itu 250oC. Selain itu resin juga akan menghasilkan gas saat proses dipping. Semakin tinggi kandungan resin ( SG factor tinggi ) tentu makin banyak gas yang dihasilkan. Komponen yang banyak terkena imbas gas adalah chip.
Penyelesaiannya adalah :
-          Menghilangkan uap air dari udara yang dipompa untuk foaming ( 1~2kali sehari)
-          Mengganti flux lama dengan flux baru minimal sebulan sekali
       Akibat dari problem ini adalah : Icicles, Blow hole, no solder chip dsb
g.       Flux rusak
Jika resin dibiarkan terbuka, resin akan teroksidasi dan mengalami karbonisasi. Hal ini akan menyebabkan gas yang terjadi menjadi lebih banyak saat prosess dipping.  Selain itu, jika ada kotoran yang melekat pada PCB, maka kotoran tsb akan larut didalam flux dan mengotori flux.
Pencegahannya adalah dengan mengganti flux lama secara teratur dan melakukan pembersihan fluxer pot.
Akibat dari problem ini : Bridge, Icicles, blowhole, no solder pada chip
2.       Spray Fluxer
a.       Jumlah Flux terlalu sedikit
Akan terjadi ketidak seragaman jumlah flux yang menempel, apalagi saat prosess dipping yang menggunkan wave1, sebagian flux akan dijatuhkan kedalam solder pot. Sehingga jumlah flux makin berkurang pada wave 2.
Kondisi penyemprotan flux dicheck seminggu sekali dengan cara sbb:
Tempelkan kertas HVS putih pada bagian bawah PCB dan alirkan ke spray fluxer. Bagian yang terkena flux akan berubah warna.
Untuk one side board, jumlah flux yang diperlukan : 40 ~ 50 cc,
Untuk double side, jumlah flux : 45 ~ 60 cc
b.      Berat Jenis
Sama seperti pada foaming fluxer.
Sebaiknya sebulan sekali apabila kaleng penyimpanan flux dibuka, flux tersebut harus dipakai sampai habis.
SG factor harus diadjust sekitar 0.824
c.       Conveyor speed
Penyemprotan flux yang normal adalah setting yang tetap pada jumlah flux, conveyor speed dan area penyemprotan yang tetap. Jika speed terlalu cepat, jumlah flux tntu akan lebih sedikit. Sebaiknya conveyor speed adalah diantara 1.0 ~ 1.3m.mnt

3.       Pre Heater
a.       Temperatur yang rendah
Kandungan halogen dalam flux adalah zat activator yang memperkuat fungsi cleaning dari flux. Halogen ini aktif mulai pada suhu 80oC dan mencapai puncaknya pada suhu 110oC ~ 120oC. Akibt dari temperature pre heat yang rendah :
-          Kemampuan menghilangkan uap air dan gas yang menempel pada PCB menjadi menurun.
Papan PCB pasti mengandung air yang berasal dari uap air yang menempel saat PCB diudara terbuka dan di serap oleh PCB. Air ini akan benjadi gas saat proses dipping. Jika jumlah air agak banyak, tentunya gas yang dihasilkanpun akan banyak, sehingga mudah terbentuk blow hole.
-          Solven IPA akan tersisa dalam flux
Komposisi solvent 80~ 90% didalam flux untuk melarutkan flux dan bisa menempel pada PCB dan setelah itu tidak dipakai lagi. Jika pre-het suhunya rendah, maka IPA akan masih tertinggal di PCB dan akan menjadi gas saat dipping solder. Bila terjadi dilubang through hole, terjadi blowhole.  Karena itu, suhu pre heat sedemikian hingga harus menguapkan seluruh IPA. Suhu Pre heat yang tepat adalah 110oC ~ 130 oC
b.      Temperatur yang tinggi
Makin tinggi temperature pre heat akan menyebabkan resin teroksidasi  sehingga aktivitas cleaningnya menurun. Selain itu, Cu pad PCB juga teroksidasi. Kedua hal inilah yang sangat berpengaruh pada proses penyolderan.
Disamping itu, pada komponen juga terkena heat shock, dan pada PCB terjadi warp yang berakibat pada lifting component, solder naik ke permukaan ats, bridge, tidak bagus hasil solder di through hole.
4.       Solder Pot
a.       Temperature
Umumnya untuk PCB single layer dengan ketebalan 1.6mm,  eutectic solder , solder pot temperature 240 ~ 250 oC. Untuk multilayer tebal 1.6mm, temperaturnya 260 ~ 270 oC
Jika suhu solder po dibawah 230oC ( untuk eutectic solder ), maka sifat flowing solder akan memburuk dan berpengaruh pada spreading dan penetrasi solder kedalam through hole. Hal ini akan berakibat bridging, icicles, blowhole, dsb
b.      Dipping time
Setting standard untuk eutectic solder
-          Dipping time : 1 ~ 3 detik
-          conveyor speed : 1.2 ~ 1.5 m/mnt
-          opening pada wave nozzle : 20.0 ~ 25.0mm
-          Ketinggian wave: sampai permukaan atas PCB
Setting dipping yang terlalu lama akan berakibat :
-          Solder pasta pada komponen dg pitch dibawah 0.5mm ( SOP, QFP maupun BGA ) akan re-melting.
-          Memungkinkan heat shock pada komponen
-          PCB warp
Sedangkan jika  dipping time terlalu cepat, akan berakibat :
-          Penetrasi solder ke dalam through hole tibak baik karena terlalu singkatnya waktu sentuh solder dan PCB
c.       Kesejajaran / Kemiringan
Jarak yang umum antara finger dan nozzle di setting 6.0 ~ 8.0mm.  Jika antar sisi tidak sama jaraknya, maka akan ada bagian dari papan PCB yang tidak kontak dan ada yang kontak dengan solder. Kesejajaran ini bisa di adjust dengan nut dan dipastikan jarak antara finger dengan nozzle sama di segala sisi. Akibat yang ditimbulkan adalah : Penetrasi solder ke through hole tidak baik
d.      Zat pengotor ( Impuritant ) untuk eutectic solder
Cu, Ni, Fe dll akan selalu larut dari kaki component ke larutan solder. Pad eutectic solder, akan menyebabkan mengerasnya solder dan melting point meningkat. Sehingga flowing solder tidak baik dg tanpa disadari.
Untuk itu diperlukan analisa solder sampel minimum sebulan sekali.
Dross solder juga merupakan impuritan ( oksida timah ). Jika dross masuk dalam aliran wave, maka dross bisa menempel di papan PCB. Untuk itu perlu dilakukan pembersihan dross secara berkala. Dan ada baiknya digunakan zat aditiv pencegah oksidasi.
e.      Kondisi wave-2
Solder bisa naik ke permukaan PCB apabila PCB warp. Maka pemeriksaan ketinggian wave sangat diperlukan.
Dengan wave yang terlalu tinggi, maka komponen yang di insert 9 spt konektor, R, Tr dan C  akan terangkat. Khususnya jika digunakan stiffener atau jig untuk mencegah PCB warp.
Ketinggian wave yang baik adalah sampai setinggi permukaan atas papan PCB namun solder tidak naik sampai kepermukaan atas. Atau sampai setinggi finger tapi tidak sampai naik ke permukaan atas finger.
Jika wave rendah, maka akan terjadi berbagai permasalahan soldering.
f.        Kecepatan conveyor
Setting yang lebih dari 1.5 atau1.6m/mnt, akan menyebabkan kontak time yang sangat singkat sehingga sulit mendapatkan hasil penyolderan yang bagus.
Paramater lain harus diperhatikan jika men setting speed lebih dari 1.6m/mnt seperti dipping time, pre-heat, dan flux content.
g.       Lebar conveyor
Lebar konveyor di setting sebesar lebar PCB+ 1.0mm agar tidak terjadi guncangan pada komponen saat papan PCB memasuki wave soldering.
h.      Finger
Jika setting wave terlalu tinggi, maka solder akan naik juga keatas finger dan melekat. Hal ini akan mengganggu insert PCB di wave solder machine dan bisa menyebabkan PCB jatuh .
Finger ini perlu dibersihkan sebaiknya sehari sekali dengan larutan pembersih dan sebulan sekali dengan brush.


Lead free dan erosi solder pot

Berikut adalah hal-hal yang menyangkut  erosi machine karena pemakaian lead free solder.
Unsur timah (Sn) melakukan penetrasi kedalam SUS material (SUS316= Fe- 18%Cr- 12%Ni-2.5%Mo; sedangkan SUS304= Fe- 18%Cr – 8%Ni )  dan membentuk intermetallic alloy dari Sn dan SUS316 (terutama alloy Sn-Fe). Erosi/pengikisan ini terjadi karena transformasi intermetallic alloy seiring dengan berjalannya waktu. Intermetallic alloy ini bersifat rapuh dan sedikit demi sedikit alloy ini akan larut kedalam solder pot dan inilah yang disebut dengan peristiwa erosi pada solder pot. Jadi erosi diawali dengan terjadinya wetting yaitu penetrasi atom2 Sn kedalam SUS material untuk membentuk intermetallic alloy.

Beberapa factor yang mempercepat terjadinya erosi pada lead free solder adalah sbb:
  1. Kadar Sn yang tinggi
Pada Lead free solder, kandungan Sn yaitu lebih dari 95% ( alloy Sn-0.7Cu-Ni : 99.7%, sedangkan Sn-3.0Ag-).5Cu : 96.5%) pada eutectic, Sn:63% dan Pb bukanlah logam aktif sehingga eutectic solder tidak bermasalah dengan erosi. Sehingga dengan persentase lebih dari 95%, tentu akan menimbulkan masalah pada prosess erosi.
  1. Working temperature
Working temperature pada lead free adalah sekitar 250 ~ 260 oC karena melting point yang lebih tinggi yaitu sekitar 227oC untuk SN-0.7Cu-Ni dan 218oC ubtuk Sn-3.0Ag-0.5Cu.  Semakin tinggi temperature akan makin mempercepat terjadinya reaksi erosi.
  1. Flux dari Lead free solder
Untuk Lead free, spreading yang dihasilkan adalah lebih kecil dan wetting time lebih lambat. Sehingga bantuan flux yang lebih banyak sangat diperlukan ( sekitar 15% ).
Flux ini mengandung asam untuk menghilangkan oksida logam. Karena material SUS304 atau SUS316 juga logam, maka akan terjadi juga oksida layer pada permukaannya. Maka terjadilah erosi. Dan tempat erosi yang diperkirakan karena masalah flux adalah batas permukaan dari solder cair di dinding solder pot.
Flus yang dibawa PCB sebagian akan jatuh di solder pot dan terkumpul dipinggiran pot. Flux ini menyebabkan terjadinya oksida layer pada permukaan SUS material. Akibatnya kondisi SUS terbuka dan atom Sn bisa dengan mudah melakukan penetrasi kedalam. Inilah awal dari erosi pada solder pot.